
渗碳工艺的常见分类有哪些?
渗碳的核心目的:表层高碳耐磨、心部低碳强韧,适合承受交变冲击、重载磨损的低碳钢 / 低合金钢零件。按渗碳介质,主流分为 5 大类:固体渗碳、液体渗碳、常规气体渗碳、真空(低压)渗碳、等离子(离子)渗碳,另外碳氮共渗属于衍生复合工艺。
各工艺特点、优缺点、适用场景
1. 固体渗碳(装箱渗碳)
工件和木炭 + 碳酸盐催渗剂一同密封渗碳箱,入炉加热 880–930℃,靠 CO 分解出活性碳渗入表层
优点:设备简单、投入低、单件小批量、返修件、异形小件可做,可局部防渗
缺点:周期很长、渗层均匀性差、碳势没法精准控制、劳动强度大、脏、氧化脱碳明显,不能直接淬火
适合:单件打样、维修件、低要求简易耐磨件
2. 液体渗碳(盐浴渗碳)
工件浸入熔融盐浴(传统含氰盐,现在环保型无氰盐),850–900℃渗碳,传热快、接触均匀
优点:速度快、渗层均匀、可局部浸入实现局部渗碳
缺点:老工艺氰盐剧毒、环保压力大、盐渣残留难清洗、易腐蚀工件,连续大批量不好做
适合:小批量、浅渗层小件
3. 气体渗碳(气氛渗碳,行业通用)
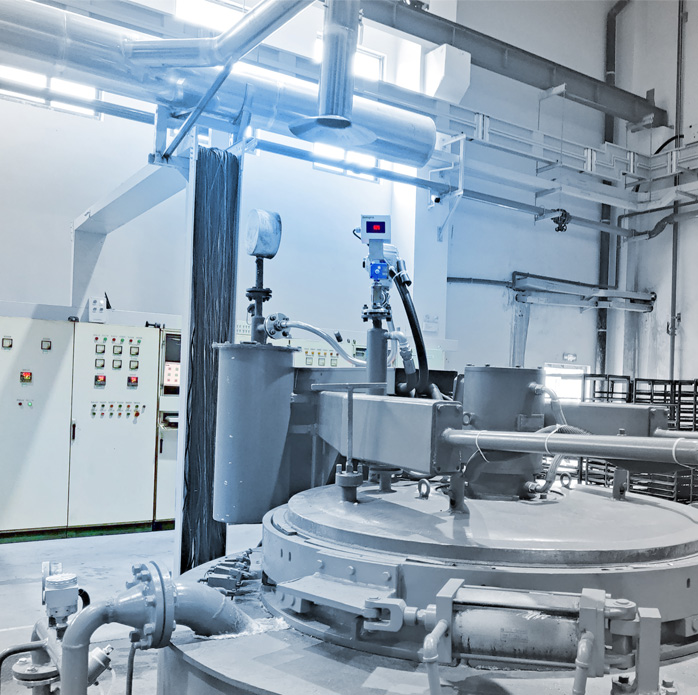
密封炉内通入甲醇、丙酮、丙烷、天然气等,裂解形成可控渗碳气氛,880–930℃,靠碳控仪稳定碳势
优点:碳势可控、渗层稳定、可批量 / 连续炉生产、可直接淬火、综合性价比高,配套氧探头气氛监测就是这套工艺
缺点:存在晶界氧化、内氧化,深孔、盲孔渗碳偏弱;气氛控制不稳容易积碳、炭黑
适合:汽车齿轮、传动轴、链轮、工程机械常规重载件
4. 真空渗碳(低压渗碳 LPC)
低真空环境(5–15mbar)脉冲通入乙炔 / 丙烷,高温 900–1050℃渗碳,无氧气干扰
优点:无晶界氧化、表面洁净、渗速快、深孔盲孔均匀性好、变形更小、疲劳性能显著优于普通气体渗碳;可高温渗碳进一步缩短周期
缺点:设备昂贵、维护成本高、对装炉、工装、工艺逻辑要求高
适合:新能源齿轮、航空精密件、高速轴承、高端变速箱、对疲劳寿命要求苛刻的关键件
5. 等离子(离子)渗碳
低真空下起辉电离,等离子态碳离子轰击工件表面
优点:渗层均匀、边角无过渗、容易局部防渗、低温可选、表面质量高
缺点:设备贵、装料受限、大件不好处理、量产效率偏低
适合:复杂型腔、薄壁精密件、模具、特殊合金
补充:碳氮共渗(氰化)
同时渗碳 + 渗氮,温度更低(820–860℃),渗层薄、硬度高、变形小;适合轻载、要求耐磨、变形控制严的小件,不属于纯渗碳
免责声明:文章和图片均来自互联网,由武汉华敏整理,仅供读者参考,并不代表本平台赞同其观点和对其真实性负责。如果有涉及到版权问题,请发邮件到huamin@china-huamin.com我们会及时删除。